



Não hesite em entrar em contato quando precisar de nós!
 Lar / Notícias / Notícias da indústria / Usinagem Multieixos: Tipos, Benefícios e Como Selecionar o Equipamento Certo
Usinagem Multieixos: Tipos, Benefícios e Como Selecionar o Equipamento Certo
 2026.09.23
 Notícias da indústria
QC acaba de rejeitar o terceiro lote de uma peça fundida porque duas portas angulares não estão alinhadas. Essa rejeição é o momento em que a maioria das oficinas mecânicas começa a ler sobre usinagem multieixos. Quando uma peça de trabalho precisa ser fixada novamente para alcançar características angulares ou curvas, cada nova configuração reintroduz erros de alinhamento, desgaste do acessório e julgamento do operador. A usinagem multieixos mantém a peça em uma fixação e permite que a ferramenta a alcance de diversas direções, razão pela qual os fabricantes aeroespaciais e médicos a utilizam há décadas. O resultado imediato são tolerâncias mais rigorosas e prazos de entrega mais curtos; o maior resultado é um processo previsível e correto na primeira parte. Ainda assim, a máquina é apenas metade da solução: os percursos da ferramenta CAM, a fixação da peça e a experiência do programador decidem se os eixos extras realmente merecem seu sustento.
O que realmente significa usinagem multieixos
As máquinas CNC descrevem o movimento com eixos coordenados. Os três eixos lineares são X, Y e Z. Um eixo rotativo girando em torno de X é o eixo A, em torno de Y é o eixo B e em torno de Z é o eixo C. Quando uma máquina combina eixos lineares com pelo menos um eixo rotativo, ela se torna uma máquina multieixos. A maioria das máquinas de quatro eixos utiliza uma mesa rotativa no eixo C; máquinas de cinco eixos adicionam um cabeçote de fuso inclinável, uma mesa inclinável ou ambos. A frase 3 2 refere-se a uma máquina de cinco eixos usada no modo de posicionamento, onde os eixos rotativos se movem para um ângulo e travam, depois cortam da mesma forma que uma máquina de três eixos.
A tabela abaixo compara as configurações que dominam as oficinas e as vantagens que cada uma traz:
| Configuração | Movimento | Peças Típicas | Força Principal | Cuidado |
|---|---|---|---|---|
| 3 eixos | X, Y, Z lineares | Peças prismáticas simples, placas, bolsos | Menor custo, programação simples | Recursos angulares ainda precisam de configurações adicionais |
| 4 eixos (3 1) | X, Y, Z mais um eixo rotativo | Ranhuras curvas, caixas de engrenagens, perfis longos | Movimento rotativo a custo moderado | Comprimento da peça limitado pelo diâmetro da mesa |
| 5 eixos 3 2 | X, Y, Z mais dois eixos rotativos | Suportes com portas angulares, bases de molde | Alcança cinco lados em uma configuração | Carece de verdadeiro corte simultâneo de cinco eixos |
| 5 eixos simultâneos | X, Y, Z mais eixos rotativos interpolados | Impulsores, pás de turbina, formas orgânicas | Melhor acabamento superficial e tempo de ciclo | Mais caro para programar e verificar |
| Centro de torneamento multitarefa | Eixo X, Z, Y, C, segundo fuso | Eixos com planos fresados, furos transversais, excêntricos | Peça inteira concluída em um ciclo | Precisa de ferramentas ativas e capacidade do eixo Y |
Como a usinagem multieixos muda o pensamento de configuração
Adicionar eixos não adiciona simplesmente movimento; isso muda o sistema de referência. Em uma máquina de 3 eixos, um furo angular é criado colocando a peça de trabalho em um acessório angular, de modo que a posição do furo depende da precisão com que esse acessório é fixado. Em uma máquina multieixos, a própria máquina gira a peça ou a ferramenta no ângulo programado, e o único ponto de referência que importa é a posição rotativa calibrada. O erro de fixação para de se acumular.
A sequência de produção também muda de forma:
- Modele a peça em CAD e converta-a para CAM, definindo cada recurso em um sistema de coordenadas.
- Simule o programa completo, incluindo movimento rotativo, folga do porta-ferramenta e deslocamento da mesa.
- Fixe a peça uma vez e apalpe ou indique suas arestas de referência.
- Execute o ciclo; a máquina posiciona os eixos rotativos automaticamente entre os cortes.
- Inspecione os recursos finalizados em relação ao mesmo sistema de coordenadas, pois nada foi fixado novamente.
O ganho de tolerância vem da remoção de fixações. Um recurso usinado após a terceira nova fixação carrega o erro acumulado de todas as configurações anteriores. Usiná-lo na fixação original mantém o ponto de referência idêntico, e é por isso que oficinas com repetibilidade de 0,01 mm veem menos peças descartadas, mesmo quando o tempo de ciclo quase não muda.
Quando a usinagem multieixos compensa
Nem toda peça precisa de cinco eixos. Os candidatos tendem a compartilhar algumas características: furos angulares, superfícies de trilho curvas, paredes de molde desenhadas ou cortes interrompidos que necessitam de uma orientação constante da ferramenta. As cinco famílias de partes abaixo são as candidatas mais fortes:
- Peças estruturais aeroespaciais – suportes de parede fina, carcaças de válvulas e conexões com portas angulares; protótipos e peças de produção desfrutam da mesma precisão de configuração única.
- Componentes de molde e matriz – núcleos, insertos e eletrodos com superfícies desenhadas, onde um passe de acabamento de cinco eixos evita as marcas de degrau deixadas pelo reaperto.
- Implantes e instrumentos médicos – perfis curvos de titânio e furos de ângulo composto, onde o posicionamento estável protege a geometria sensível.
- Peças de transmissão automotiva e de motocicleta – suportes de ligação, hardware do motor e caixas de pedais que mudam entre as revisões e precisam de nova cotação rápida.
- Componentes hidráulicos e energéticos – corpos de válvulas e conectores com portas perfuradas que devem se encontrar no meio do material sem derivar.
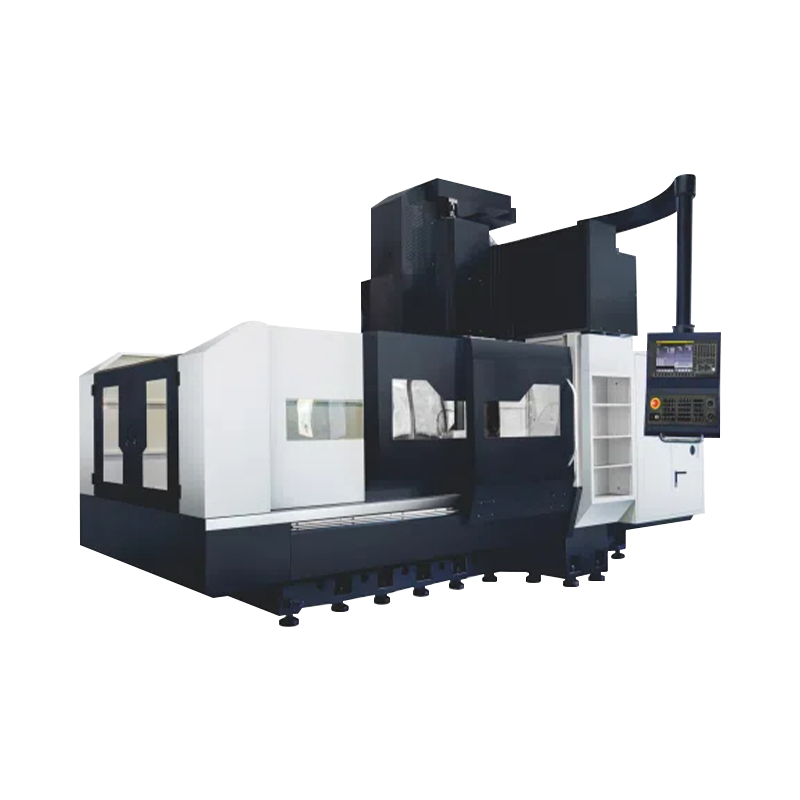
 Centro de usinagem de alta velocidade para serviços pesados 1165A para fresamento rígido Este centro de usinagem para serviço pesado apresenta uma base ampla, guias de grande vão e fusos de esferas pré-tensionados para manter a rigidez durante o fresamento em mesa rotativa, tornando-o uma excelente escolha quando ferramentas longas exigem corte estável. Ver Produto →
No lado do fresamento, a rigidez decide se uma mesa rotativa oferece sua precisão nominal. Um VMC leve pode flexionar quando uma ferramenta longa fica pendurada sobre um acessório rotativo; um centro de usinagem para serviço pesado com fuso de alta velocidade, como o 1165A, absorve essa carga e mantém a ponta da ferramenta estável enquanto a mesa inclina e gira.
Torneamento multieixos: onde convergem centros de usinagem e tornos
A maioria dos artigos introdutórios sobre usinagem multieixos fala sobre centros de fresamento, mas as maiores reduções de setup geralmente acontecem no lado do torneamento. Um moderno centro de torneamento multieixos adiciona um eixo C no fuso principal, um eixo Y na torre e, frequentemente, um segundo fuso. Um eixo que antes exigia três operações, mandril, transferência de subfuso e, em seguida, um centro de fresamento separado, agora pode ser acabado em um ciclo.
 Centro de torneamento de acoplamento automático de fuso duplo NC-106DS Com transferência automática de peças entre fusos principais e secundários, este centro completa ambas as extremidades de um eixo em um ciclo, reduzindo erros de fixação e suportando torneamento, furação, mandrilamento, fresamento e rosqueamento para peças complexas. Ver Produto →
O design de fuso duplo leva isso ainda mais longe. Em um arranjo de encaixe automático, a peça se move do fuso principal para o fuso secundário sem parar o programa. Ambas as extremidades do eixo são usinadas no mesmo ciclo, portanto, os recursos de segunda operação fazem referência ao ponto de referência da primeira operação em vez de uma nova fixação. É por isso que um solução de acoplamento automático de fuso duplo tornou-se a resposta padrão para eixos complexos com recursos em ambas as extremidades.
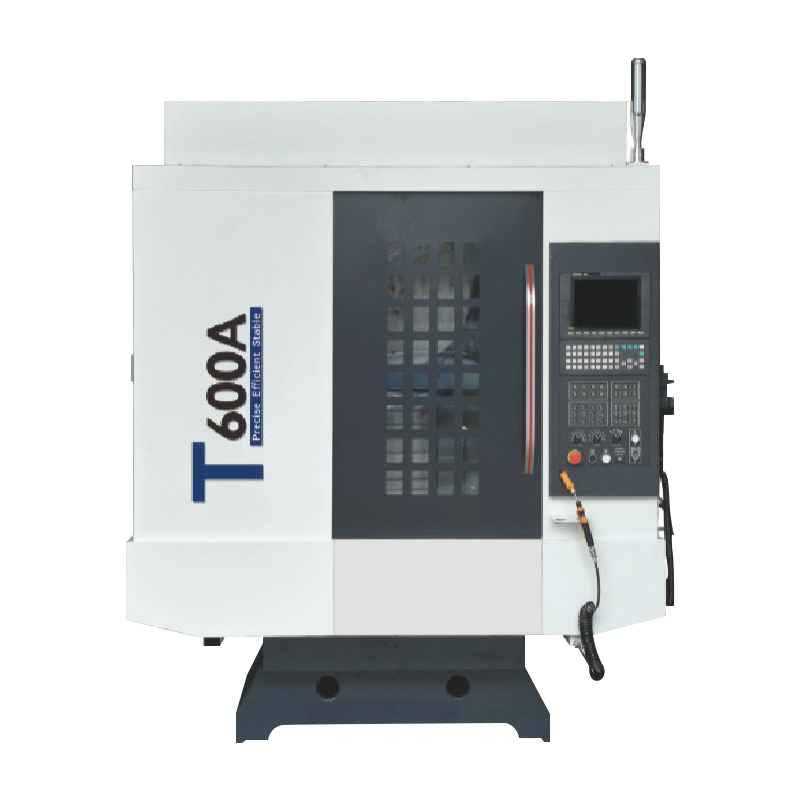
 Centro de torneamento multifuncional T36P com furação e mandrilamento Esta máquina combina torneamento com furação e mandrilamento em uma única configuração, utilizando uma estrutura rígida para cortes pesados. Seu fuso integrado e tanque de refrigeração removível são adequados para peças de alta produção que exigem furos cruzados ou recursos excêntricos. Ver Produto →
A mesma lógica se aplica a furos, ranhuras e planos. Um centro de torneamento com capacidade de furação e mandrilamento, como o T36P, combina diâmetros torneados com furação cruzada, fresamento de canais e mandrilamento excêntrico. A peça permanece fixada enquanto a torre indexa entre as operações, de modo que a relação entre o diâmetro torneado e o furo perfurado é controlada pela máquina e não por uma configuração secundária.
O que verificar antes de comprar uma máquina multieixos
Uma máquina com mais eixos não melhora automaticamente a oficina. Estas cinco verificações evitam os erros de compra mais comuns:
| Verifique | Por que é importante |
|---|---|
| Pós-processador CAM | Uma máquina multieixos é inútil sem um pós-processador verificado; teste-o no controle real antes de assinar. |
| Precisão do eixo rotativo | As mesas de engrenagem helicoidal mostram folga e as mesas de acionamento direto custam mais; solicite folga declarada e números de precisão posicional. |
| Controle e simulação | Os ciclos de cinco eixos precisam de antecipação de alta velocidade e prevenção de colisões; os operadores precisam dessas ferramentas para trabalhar com segurança. |
| Orçamento de equipamentos e ferramentas | Mesas rotativas, placas de base e grampos personalizados acrescentam uma parcela significativa ao preço da máquina; inclua-os em seu ROI. |
| Treinamento e serviço | A programação multieixos é uma habilidade separada; confirme se o fornecedor pode treinar seus programadores e fornecer diagnósticos remotos. |
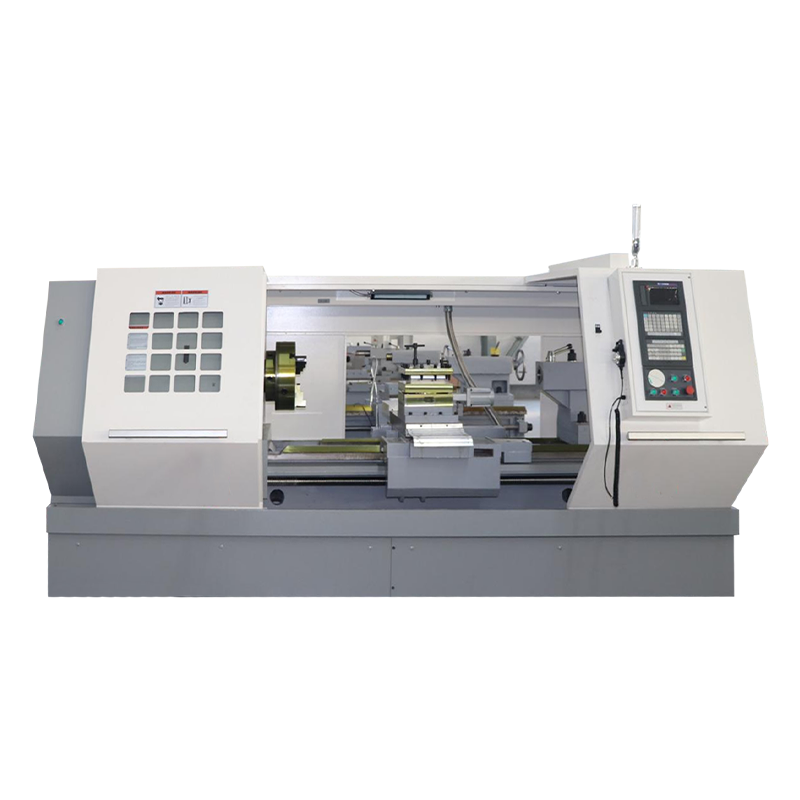
Para muitas oficinas, o primeiro passo mais prático para o trabalho multieixos é centro de giro horizontal com ferramentas motorizadas, porque eixos, flanges e fusos geralmente precisam de fresamento angular e recursos de furação que um centro de torneamento pode alcançar em uma única fixação.
Realidade da produção: o que o Multi-Axis não resolve
A usinagem multieixos merece sua reputação, mas também traz restrições que aparecem após a instalação. As cinco surpresas mais comuns são:
- O horário CAM muda para o escritório – percursos de ferramentas simultâneos demoram mais para serem gerados e verificados do que os programas de três eixos que eles substituem.
- O tempo de ciclo pode aumentar – uma máquina realizando trabalho previamente distribuído em três fusos significa que a máquina fica parada enquanto as ferramentas indexam e a peça é transferida.
- O risco de colisão é maior – mesas rotativas e porta-ferramentas longos reduzem a folga, portanto a simulação é obrigatória e não opcional.
- O envelope de trabalho diminui – a mesa rotativa levanta a peça e componentes altos podem atingir a ponta do fuso antes que a mesa termine seu percurso.
- Mudanças nas habilidades do operador – rotinas de apalpação, configuração de ferramentas e inspeção durante o processo são mais importantes do que a experiência de usinagem convencional.
A abordagem prática é encaminhar o trabalho multieixos para as máquinas onde o custo do eixo é justificado e manter peças prismáticas simples em equipamentos simples de três eixos. As lojas que gerenciam o mix obtêm deliberadamente o melhor retorno em ambos os tipos de máquinas.
Um exercício útil: pegue as três peças mais problemáticas da oficina, conte as configurações necessárias hoje e defina o preço das mesmas peças com cotações de quatro e cinco eixos. Se a contagem de configurações cair de quatro para um, o business case se desenvolve sozinho. A partir daí, a questão da especificação fica mais simples: quanta capacidade rotativa, qual velocidade do fuso e qual pós-processador CAM. A usinagem multieixos não é uma categoria separada de fabricação; é simplesmente a resposta normal para peças que se recusam a ser acabadas em uma fixação quadrada.
