




Não hesite em entrar em contato quando precisar de nós!
 Lar / Notícias / Notícias da indústria / Usinagem Médica: Um Guia Prático para Processos CNC de Precisão para Dispositivos
Usinagem Médica: Um Guia Prático para Processos CNC de Precisão para Dispositivos
 2026.11.11
 Notícias da indústria
Uma inspeção de primeiro artigo em um parafuso ósseo inoxidável 316L geralmente começa com uma questão prática: esse processo pode manter a tolerância crítica em todo o lote, e não apenas em uma peça boa? Essa questão está no centro da usinagem médica. O trabalho não é definido por um tipo de máquina. É definido por uma rota controlada que combina geometria da peça, material, tolerância, acabamento superficial, limpeza e rastreabilidade.
Para os compradores, a conclusão útil é simples: escolha a rota do processo antes de comparar as especificações da máquina. Um torno com excelente precisão do fuso não compensará um acessório fraco ou um plano de inspeção que não consiga medir o recurso. Uma máquina modesta dentro de um processo estável e bem documentado ainda pode produzir componentes médicos repetíveis quando o caminho for correto.
Comece com a família de peças, não com a máquina
A usinagem médica abrange instrumentos cirúrgicos, componentes de implantes, peças de equipamentos de diagnóstico, conectores de passagem de fluidos e invólucros de instrumentos. Eles não compartilham uma receita de fabricação. Um parafuso ósseo redondo, uma placa de instrumento plana e um coletor com furos cruzados direcionam o processo para diferentes equipamentos e métodos de inspeção.
Uma forma prática de planejar a rota é agrupar as peças por geometria dominante. A tabela abaixo é um ponto de partida para uma revisão de cotação e não um substituto para um plano de processo específico de uma peça.
| Parte família | Rota típica | Recursos da máquina a serem verificados | Foco de inspeção |
|---|---|---|---|
| Implantes redondos, parafusos, pinos | Torneamento CNC, às vezes fresamento de segunda operação | Precisão do fuso, repetibilidade da pinça ou mandril, avanço da barra | Diâmetro, rosca, excentricidade, acabamento superficial |
| Eixos e conectores com recursos de duas extremidades | Torneamento central ou torneamento de fuso duplo | Sincronização do fuso, subfuso, folga da ferramenta | Alinhamento axial, posição recurso a recurso |
| Placas e caixas de instrumentos | Fresagem, furação e rosqueamento | Rigidez, estabilidade térmica, capacidade para ferramentas pequenas | Planicidade, posição do furo, controle de rebarbas |
| Peças do caminho do fluido e do coletor | Fresamento mais furação, rebarbação, limpeza | Pressão do refrigerante, evacuação de cavacos, acesso à ferramenta | Intersecção de furos cruzados, limpeza |
| Protótipo ou peças de ponte | Fresamento de três ou quatro eixos, torneamento | Configuração rápida, deslocamento de trabalho, biblioteca de ferramentas | Correlação do primeiro artigo |
Manoplas giratórias para recursos redondos e repetidos
Se a peça for principalmente rotacional, o torneamento geralmente é a primeira operação a ser examinada. A usinagem médica geralmente envolve pequenos diâmetros, roscas finas, cones, raios e características de face que devem se repetir em milhares de peças. A máquina tem que manter o tamanho sem ajuste constante do operador. Isso coloca o comportamento térmico do fuso, a repetibilidade do mandril ou da pinça, o posicionamento da torre e o fornecimento de refrigerante à frente da velocidade principal do fuso.
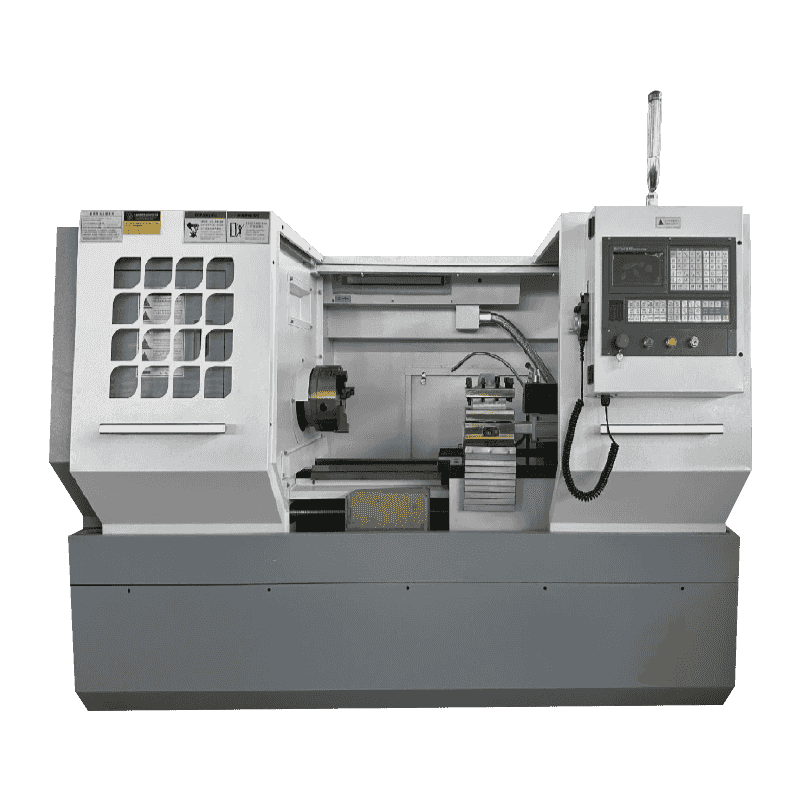
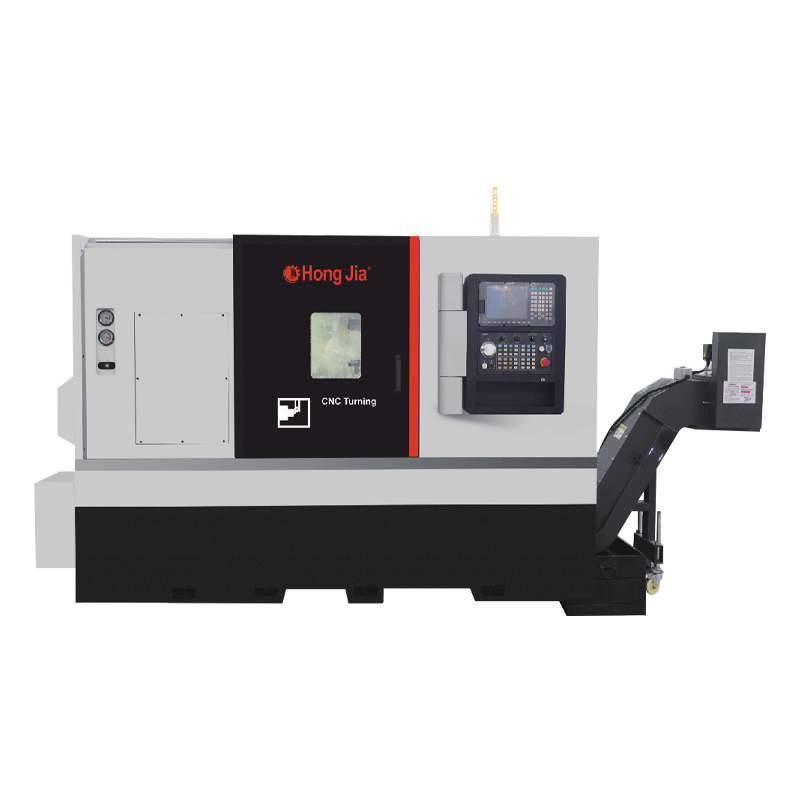
Para um torno horizontal de alta precisão, o CK6140 é um ponto de partida relevante quando o envelope da peça e o volume de produção se ajustam a um layout de fuso único. Não substitui a validação do processo, mas pode ser a plataforma de viragem estável em torno da qual a rota é construída. Para uma comparação mais ampla de configurações de torneamento e fresamento, o guia de seleção de torno e fresadora é útil antes de restringir a lista de máquinas.
 Torno horizontal CNC de alta precisão CK6140 O torno horizontal CNC da série CK6140 apresenta alta precisão, alta potência e alta rigidez. Seus principais componentes e estrutura são projetados de forma otimizada, e é o ... Ver Produto →
Materiais definem a janela de corte
A escolha do material altera ferramentas, velocidades, refrigeração e inspeção. Na usinagem médica, aço inoxidável 316L, titânio Ti-6Al-4V, cromo-cobalto, PEEK, alumínio 6061 e latão são comuns o suficiente para garantir suposições de processos separados. A mesma geometria pode se comportar de maneira muito diferente em titânio e latão.
- O aço inoxidável 316L pode endurecer e rebarbar; bordas afiadas, refrigeração estável e rebarbas cuidadosas.
- O Ti-6Al-4V possui baixa condutividade térmica, portanto o calor se concentra na ponta; a rigidez e a estratégia de refrigeração são críticas.
- O cromo-cobalto é abrasivo e de desgaste intenso; a vida útil da ferramenta e a integridade da superfície precisam de monitoramento rigoroso.
- PEEK não é um metal; pressão de fixação, alívio de estresse e limpeza afetam o resultado.
- O alumínio 6061 corta facilmente, mas pode marcar; controle de cavacos e proteção de superfície são importantes.
- O latão geralmente é de usinagem livre, mas classes especiais ou sem chumbo podem alterar o ferramental e o acabamento.
Não aceite uma lista de materiais como prova de capacidade. Solicite os parâmetros de corte, ferramentas e método de inspeção usados em uma peça comparável. Os certificados de materiais e a rastreabilidade do lote fazem parte da discussão de compra desde a primeira cotação.
Tolerâncias e inspeção decidem a rota do processo
A tolerância não é um número único. Um diâmetro de mais ou menos 0,01 mm, uma posição verdadeira de 0,005 mm e um acabamento superficial Ra de 0,2 micrômetros são problemas diferentes. As cotações de usinagem médica devem identificar quais recursos impulsionam o processo, quais são funcionais e quais são apenas para referência. Essa distinção evita usinagem excessiva e reduz custos.
Uma sequência de inspeção viável é:
- Revise o desenho e defina o esquema de referência antes de cotar.
- Verifique se a máquina e o acessório podem repetir o recurso crítico em um corte de teste.
- Meça o primeiro artigo em uma CMM, comparador óptico, micrômetro ou perfilômetro conforme o recurso exigir.
- Execute uma verificação de capacidade no recurso funcional mais restrito, não apenas no mais fácil.
- Documente os ajustes e verifique novamente após qualquer alteração de ferramenta ou programa.
Quando as peças apresentam características em ambas as extremidades, a refixação pode introduzir o erro que a inspeção encontra posteriormente. Um centro de torneamento de acoplamento automático de fuso duplo, como o NC106DS, vale a pena avaliar quando a família de peças repetiu o trabalho nas duas extremidades e o volume justifica a configuração. O benefício não é o nome da máquina; são menos configurações, menos mudanças de dados e um caminho mais curto da peça bruta até a peça verificada.
 Centro de torneamento de acoplamento automático de fuso duplo NC106DS Para trabalhos repetidos em duas extremidades, seu acoplamento automático de fuso duplo integra torneamento, furação, mandrilamento, fresamento e rosqueamento para reduzir configurações e mudanças de pontos de referência. Ver Produto →
A furação e o fresamento precisam de seus próprios pontos de verificação
Muitas peças médicas não são acabadas em torno. Placas de instrumentos, alojamentos, manifolds e componentes de fixação precisam de planicidade, profundidade do bolsão, posição do furo, qualidade da rosca e controle de rebarbas. Um centro de usinagem vertical ou uma máquina de perfuração e rosqueamento podem ser a rota correta, mas somente se a máquina puder manter a posição em todo o lote e evacuar cavacos de pequenos furos.
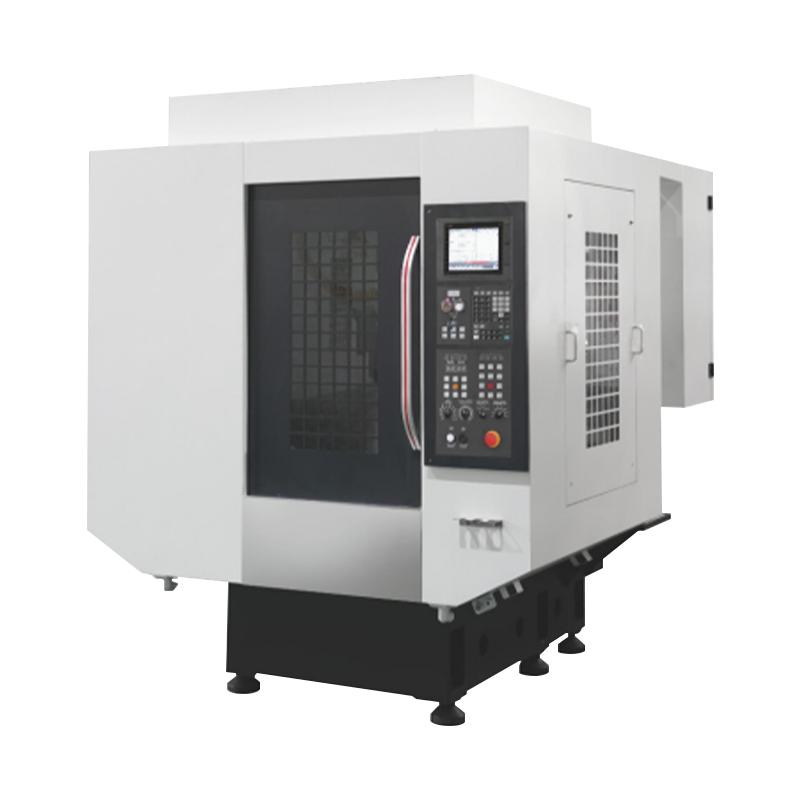
Para perfuração e rosqueamento de furos pequenos, verifique a velocidade do fuso na ponta da ferramenta, o controle de perfuração profunda, a pressão e a mira do líquido refrigerante, o desvio da ferramenta e a capacidade de verificar a posição do furo sem danificar a superfície. Um centro de furação de alta velocidade como o T600A é relevante quando a família de peças tem muitos furos pequenos e o processo precisa de furação rápida e repetível em vez de fresamento pesado.
 Centro de perfuração de alta velocidade T600A Para famílias de peças com muitos furos pequenos, seu fuso de alta velocidade e o óleo do fuso passante suportam ciclos de perfuração e rosqueamento rápidos e repetíveis. Ver Produto →
Fresamento e furação também levantam uma questão de limpeza. Rebarbas e cavacos presos não são problemas estéticos na usinagem médica; eles podem afetar o ajuste, a função e a validação de limpeza posterior. Especifique o método de rebarbação, quebra de borda e acesso de inspeção antes do primeiro corte.
Limpeza, rastreabilidade e validação fazem parte do processo
Uma peça usinada que mede bem, mas não pode ser rastreada, não é um componente médico acabado. O processo deve preservar lote de material, máquina, revisão de programa, troca de ferramenta, operador, resultado de inspeção e registro de limpeza. Isso não significa que todo comprador precise de um pacote de validação completo, mas a cotação deve indicar o que está incluído.
- Certificado de material e rastreabilidade do lote ao estoque recebido.
- Roteamento de processos com operações críticas, acessórios e pontos de inspeção.
- Relatório de inspeção do primeiro artigo com resultados dimensionais e de superfície.
- Mudança de ferramenta e controle de revisão de programa para pedidos repetidos.
- Método de limpeza e rebarbação, incluindo requisitos de passivação quando aplicável.
- Tratamento de não conformidades e aprovação de desvios antes do embarque.
Para trabalhos regulamentados, pergunte como o fornecedor valida um novo processo e como controla as alterações. Um processo que é estável apenas porque o operador original conhece as peculiaridades é um risco de fornecimento, não uma capacidade.
Perguntas do fornecedor que separam a capacidade das reivindicações do folheto
A maneira mais rápida de avaliar um fornecedor de usinagem médica é solicitar evidências vinculadas a uma família de peças, e não uma declaração de capacidade geral. Um fornecedor que não consegue explicar sua lógica de fixação, inspeção e controle de alterações para uma peça comparável provavelmente não melhorará após o pedido de compra.
- Qual recurso desta parte será mais difícil de manter e como você provará sua capacidade?
- Qual máquina, acessório e ferramenta executará o primeiro artigo?
- Como você compensa o crescimento térmico durante um longo prazo?
- Qual é o método de inspeção para a chamada mais rigorosa e quem o analisa?
- Como você controla as revisões do programa e as alterações de ferramentas após a aprovação?
- Quais etapas de limpeza e rebarbação ocorrem antes da inspeção final?
- O que acontece quando uma dimensão tende a sair da tolerância no meio do lote?
Também ajuda a revisar o equipamento real e o histórico do processo do fornecedor. CNC de Hongjia sobre a página descreve um histórico de equipamentos de corte de metal CNC e uma linha de produtos que inclui centros de torneamento horizontal, tornos verticais, centros de usinagem e máquinas de perfuração e rosqueamento. Essa faixa é um contexto útil, mas o comprador ainda precisa de uma rota específica para a peça, um plano de aceitação mensurável e um processo claro de controle de alterações.
A usinagem médica é uma disciplina de repetibilidade. A sequência de compra deve ser: definir a família de peças, escolher a rota do processo, verificar a máquina e o acessório na característica crítica, bloquear a inspeção e rastreabilidade e depois comparar o preço.
Uma cotação de máquina sem essa sequência é apenas um ponto de partida. A questão mais forte é se o fornecedor pode mostrar como a primeira peça boa se torna a milésima peça boa.
