



Não hesite em entrar em contato quando precisar de nós!
 Lar / Notícias / Notícias da indústria / Um guia prático para cad e cam: usos, seleção e considerações principais
Um guia prático para cad e cam: usos, seleção e considerações principais
 2026.11.04
 Notícias da indústria
Uma solicitação de orçamento chega com um arquivo STEP, um desenho em PDF e uma data de entrega. Antes que a oficina possa fazer uma cotação, ela precisa responder a três perguntas: a peça pode ser fixada, a ferramenta pode atingir todas as características e a máquina pode manter a tolerância no tempo de ciclo cotado. CAD e CAM respondem a essas perguntas em sequência. CAD define a peça; CAM define o movimento que o produz. A transferência entre eles é onde começa a maioria dos erros de estimativa, primeiros artigos descartados e mudanças inesperadas de ferramentas.
O que CAD e CAM realmente fazem
CAD é o lado geométrico do fluxo de trabalho. Produz o desenho 2D, o modelo 3D, a estrutura de montagem e as dimensões e tolerâncias que definem a aceitação. Em uma oficina, o arquivo CAD pode vir do cliente ou pode ser reconstruído a partir de um desenho porque o modelo fornecido está incompleto. O CAD responde a uma pergunta: qual é a peça?
O CAM começa com essa geometria, mas responde a uma pergunta diferente: como é feita a peça? O programador define material, fixação, montagens de ferramentas, sequência de operação, parâmetros de corte, estratégia de refrigeração e percurso. A saída não é um modelo mais bonito. É um conjunto de instruções específico da máquina, geralmente código G, além de uma folha de configuração que informa ao operador o que carregar e onde desembarcar.
| Pergunta | CAD | CAM |
|---|---|---|
| Pergunta principal | Qual é a parte? | Como é feito? |
| Entrada principal | Desenho do cliente, digitalização, conceito | Modelo 3D, definição de material, cinemática da máquina |
| Saída principal | Desenho 2D, modelo 3D, lista de materiais | Percurso, programa NC, folha de configuração |
| Risco principal | Falta de tolerância ou dado | Pós-processador, margem de estoque ou alcance da ferramenta incorretos |
| Proprietário típico | Engenheiro de projeto, desenhista | Programador CAM, maquinista |
A distinção é importante comercialmente. Uma mudança no projeto pode custar horas de engenharia. Uma mudança CAM pode custar um acessório, uma ferramenta ou um ciclo de teste. Tratá-los como um único passo esconde ambos os custos.
A transferência: a qualidade do modelo se torna precisão da máquina
Um modelo pode parecer perfeito na tela e ainda assim ser inutilizável no CAM. Superfícies abertas, sólidos sobrepostos, unidades mistas e referências ausentes forçam o programador a reconstruir a geometria, e cada reconstrução apresenta uma oportunidade de mover um recurso. Para peças torneadas, a transferência mais importante geralmente é o eixo de rotação e o envelope de estoque. Se a linha central do modelo não corresponder ao eixo do fuso no CAM, a peça será cortada excêntrica, independentemente do cuidado com que o percurso for gerado.
Antes de programar, compare o modelo com o desenho e não com a tela:
- Unidades e escala. Confirme milímetros ou polegadas antes de importar. Um erro de fator 25,4 pode sobreviver a várias operações antes de se tornar óbvio.
- Esquema de dados. Combine os pontos de referência ABC e faça com que o deslocamento de trabalho CAM espelhe o desenho.
- Condição de estoque. Definir barra, molde fundido ou forjamento quase final; o estoque altera a profundidade de corte, o envolvimento da ferramenta e o tempo de ciclo.
- Intenção do recurso. Roscas, chanfros, filetes, cortes inferiores e relevos precisam de uma finalidade. Um chanfro cosmético pode se tornar uma colisão em uma ferramenta voltada para trás.
- Pilha de tolerância. CAD mostra geometria nominal. Ele não apresenta deflexão de mandril, crescimento térmico ou efeito de inserção cega.
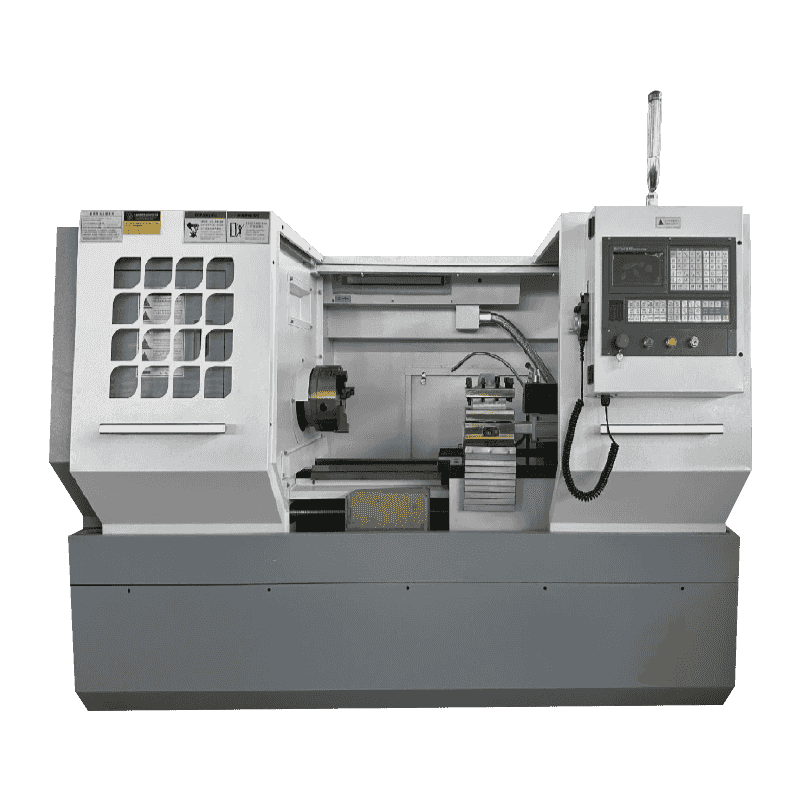
Para oficinas que cortam barras maiores ou realizam passes de desbaste pesados, um torno horizontal de alta potência com uma base estável dá ao programador espaço para usar profundidades de corte realistas.
 Torno horizontal CNC de alta potência CK6150 Torno plano de alta potência com fuso de 82 mm e motor de 7,5 kW, adequado para barras maiores e desbaste pesado com CAM correspondente. Ver Produto →
Do percurso da ferramenta ao movimento da máquina
A saída CAM não é universal. O pós-processador traduz um percurso genérico no código que uma máquina específica espera: posições de troca de ferramenta, orientação do fuso, códigos M de refrigeração, movimento do cabeçote móvel, fixação do mandril, handshakes do alimentador de barras e sincronização do subfuso. Uma postagem próxima, mas incorreta, pode produzir um programa que parece razoável na tela e se comporta mal na máquina.
Os recursos da máquina mudam o trabalho de programação mais do que a maioria dos compradores espera:
- Contagem de eixos. Um torno de dois eixos e um centro de torneamento de três eixos com eixo Y ou subfuso exigem diferentes verificações de colisão e lógica de sincronização.
- Configuração da torre. O número de estações, ferramentas motorizadas e capacidade de torre dupla determinam se um recurso pode ser finalizado em uma configuração ou precisa de uma segunda operação.
- Capacidade de controle. O suporte de macro, a memória, a previsão e os ciclos fixos afetam a forma como o programa é estruturado e a rapidez com que ele pode ser executado sem interrupções.
- Fixação de trabalho. As opções de mandril, pinça, descanso estável e contraponto definem o modelo original e a área alcançável.
Em um centro de torneamento de corte pesado, o programador também deve respeitar a potência e o torque do fuso. Um caminho que parece eficiente no software pode travar o fuso ou criar vibração se a profundidade de corte exceder o que a máquina pode absorver.
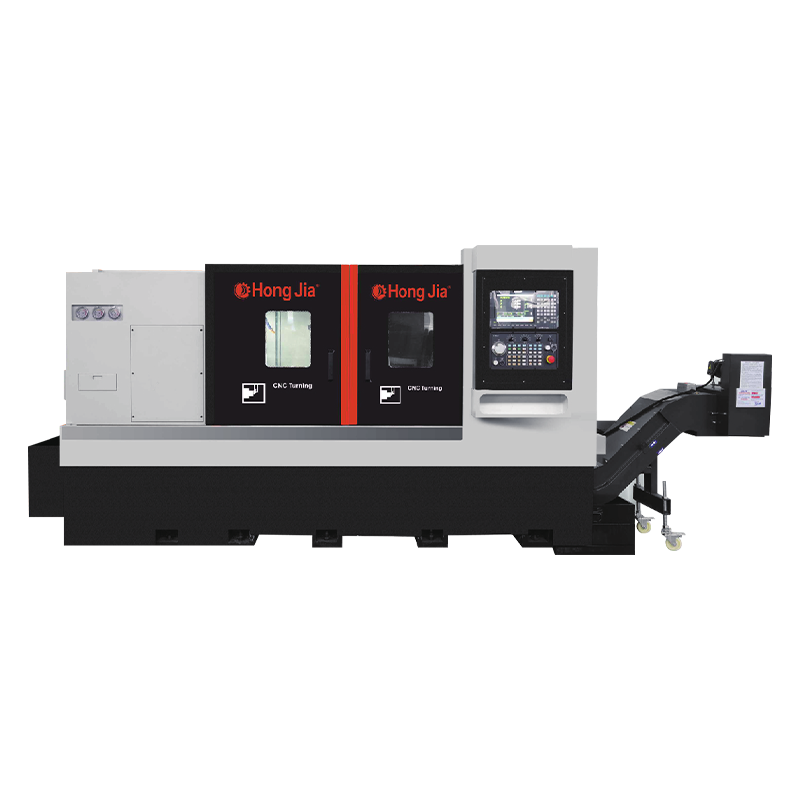
 Centro de torneamento horizontal de corte pesado NC-106D Centro de torneamento de corte pesado com furo do fuso de 56 mm, fuso de 11 kW e torre motorizada de 12 estações, que vale a pena revisar ao combinar o CAM com o torque do fuso e as ferramentas. Ver Produto →
Uma lista de verificação prática antes de se comprometer
O lugar mais barato para detectar um erro de CAD/CAM ainda é o computador. O segundo mais barato é um teste. O mais caro é um primeiro artigo descartado em uma máquina que já está reservada.
- Obtenha o arquivo CAD nativo e um arquivo STEP neutro. Verifique unidades, dados e integridade do modelo antes de cotar.
- Combine o estoque e a fixação do trabalho. Confirme o tamanho da barra, as mandíbulas do mandril, a folga do acessório e se a peça precisa de um cabeçote móvel ou de um apoio estável.
- Construa a configuração CAM com a cinemática real da máquina. Use a torre, os porta-ferramentas e o pós-processador reais, não um demonstrador genérico.
- Simule com remoção de material e verificação de colisão. Procure movimentos rápidos no mandril, interferência no porta-ferramenta e recursos inacessíveis.
- Prove o programa e inspecione o primeiro artigo. Verifique os deslocamentos da ferramenta, os deslocamentos de trabalho, a tolerância do primeiro corte e a aceitação em relação ao desenho.
Esta sequência não é papelada. É a maneira mais barata de detectar um raio de pastilha errado, um chanfro ausente ou uma torre que não consegue alcançar a face posterior.
Equívocos comuns e seus custos
CAD/CAM é um botão. O CAM ainda exige decisões sobre estoque, ferramentas, ordem de operações e pontos de espera. O software pode calcular um caminho; não é possível decidir se a peça se moverá quando o mandril abrir.
Qualquer pós-processador funcionará. Uma postagem genérica pode produzir código que parece certo e funciona errado. A altura de troca da ferramenta, a orientação do fuso e a sequência da refrigeração são específicas da máquina por um motivo.
A simulação prova a parte. A simulação prova movimento, não dinâmica. Ele não mostrará vibração de uma barra longa e chata ou deflexão de uma configuração fraca.
A máquina mais barata é a parte mais barata. Se uma máquina de custo mais baixo adiciona uma segunda configuração, um acessório extra ou um ciclo mais lento, a economia desaparece na fase de cotação.
Combinando a máquina com o trabalho
Tornos horizontais e centros de torneamento são adequados para trabalhos com eixos, discos e buchas onde a peça gira em torno de uma linha central estável. Os tornos verticais costumam ser mais adequados para peças de grande diâmetro e comprimento curto porque a fixação da peça é mais estável e o carregamento é mais simples. Os centros de usinagem vertical lidam com peças prismáticas com faces, bolsões e padrões de furos. O setup CAM deve seguir a mesma lógica: escolher a máquina que elimine mais setups sem dificultar a fixação da peça.
A série horizontal de torneamento e fresamento CNC normalmente abrange o torneamento simples de dois eixos por meio de configurações de ferramentas motorizadas e de subfuso. Essa faixa é importante porque a mesma família de peças pode precisar de um torno básico hoje e de um centro de torneamento no próximo ano.
Para anéis grandes, flanges e eixos curtos, um torno vertical de coluna única pode simplificar a fixação e reduzir a tentação de pendurar a peça. O torno vertical CNC de coluna única CK5116B é um exemplo dessa configuração.
 Torno Vertical de Coluna Única Siemens 808D CK-5116B Torno vertical de coluna única com mandril hidráulico de 1.400 mm e diâmetro máximo do porta-ferramenta de 1.600 mm, útil para anéis e flanges grandes onde a simplicidade de fixação é importante. Ver Produto →
CAD e CAM não são categorias de software para comparação em uma lista de recursos. Eles são a transferência entre um desenho e uma peça cortada. Deixe o modelo limpo, defina o estoque e a fixação honestamente, poste na máquina real e trate o primeiro artigo como um teste e não como produção. Feito dessa forma, a máquina se torna uma parte previsível da cotação, em vez da variável que decide se o trabalho dá lucro.
