



Não hesite em entrar em contato quando precisar de nós!
 Lar / Notícias / Notícias da indústria / Usinagem CNC de cinco eixos: como funciona, quanto custa e quando compensa
Usinagem CNC de cinco eixos: como funciona, quanto custa e quando compensa
 2026.11.18
 Notícias da indústria
Um coletor hidráulico com doze furos cruzados em ângulos compostos pousa na mesa para cotação. Em uma fresadora de três eixos são necessários cinco setups e cinco acessórios, e o terceiro setup sozinho introduz um erro de localização de aproximadamente 0,03 mm com o qual cada operação posterior terá que conviver. Em uma máquina de cinco eixos, a mesma peça é executada em uma fixação.
Essa comparação é todo o caso de negócios. O CNC de cinco eixos não ganha trabalho porque parece avançado; ele vence porque exclui configurações, e excluir uma configuração exclui um acessório, uma nova fixação, um julgamento do operador e uma camada de pilha de tolerância que ninguém pode controlar posteriormente. Se uma família de peças em seu piso ainda precisar de quatro ou mais configurações, vale a pena modelar seriamente os cinco eixos. Se precisar, o capital geralmente é melhor gasto na capacidade que você usará todos os dias.
O que o CNC de cinco eixos realmente significa
CNC de cinco eixos não é um tipo de máquina. Descreve qualquer centro de usinagem que pode posicionar ou acionar a ferramenta de corte ao longo de três eixos lineares - X, Y e Z - mais dois eixos rotativos escolhidos entre A (rotação em torno de X), B (rotação em torno de Y) e C (rotação em torno de Z). A contagem de eixos importa muito menos que o modo de operação: posicional ou simultâneo.
3 2 usinagem posicional
Os dois eixos rotativos são indexados a um ângulo e fixados. O corte então acontece exatamente como aconteceria em uma máquina de três eixos, apenas em uma direção diferente. Os eixos rotativos se comportam como acessórios feitos de metal: as mudanças de orientação levam segundos e uma junta rotativa travada tem rigidez próxima de uma peça fundida sólida. Para a maioria dos trabalhos de oficina – suportes, alojamentos, placas com faces angulares – o 3 2 oferece a maior parte dos benefícios por uma fração do esforço de programação.
Usinagem simultânea de cinco eixos
Todos os cinco eixos se interpolam juntos para que o eixo da ferramenta siga a superfície. Isto é o que os impulsores, blisks, lâminas, implantes e cavidades de molde com contornos profundos exigem, e é também o modo que torna os recursos de corte inferior e furo cruzado acessíveis sem necessidade de refixação. Exige CAM com simulação de máquina, pós-processador comprovado em sucata e operadores que entendem limites e singularidades rotativas.
| Configuração | Como a máquina se comporta | Uso típico | Esforço de programação | Rigidez |
|---|---|---|---|---|
| 3 eixos | Fuso fixo; peça reposicionada manualmente entre configurações | Peças prismáticas com recursos em duas ou três faces | Baixo | Mais alto |
| 3 2 posicional | Indexação e fixação de eixos rotativos; o corte permanece em uma orientação fixa | Faces angulares, furos cruzados, trabalho de cinco faces em uma fixação | Moderado | Alto quando preso |
| 5 eixos simultâneos | Todos os eixos interpolam enquanto a ferramenta está em corte | Rotores, pás, moldes contornados, recursos de corte inferior | Alto – simulação e postagem verificada são necessárias | Baixoest, especially with rotary mass in the head |
As três construções de máquinas e o que elas fazem com sua configuração
O local onde os eixos rotativos estão fisicamente assentados altera a rigidez, o envelope de trabalho e o peso da peça que você pode segurar. Três layouts cobrem quase tudo no mercado.
- Cabeça/cabeça: ambos os eixos rotativos ficam na cabeça do fuso, de modo que a mesa permanece plana e pode transportar peças pesadas ou desajeitadas. A penalidade é mover a massa para cima na estrutura, o que limita o tamanho e a rigidez – mais comum em máquinas menores.
- Cabeça/mesa: um eixo rotativo no fuso, geralmente B, e um na mesa, geralmente C. Este é o compromisso mais comum: rigidez utilizável, envelope prático e bom acesso para trabalhos de médio porte.
- Mesa/mesa (munhão): ambos os eixos ficam na mesa, inclinando e girando a peça de trabalho. Muito preciso e rígido para peças que se ajustam, mas o munhão limita o peso da peça e a gravidade atuando em uma peça pesada aparece como erro de posicionamento nos codificadores rotativos.
Verifique as classificações de torque rotativo em relação à peça que você realmente pretende operar. Uma mesa com capacidade de retenção estática de 200 kg pode ser avaliada em um terço disso, uma vez que o eixo tem que acelerar a carga, e a figura dinâmica é aquela que sobrevive ao contato com um tempo de ciclo.
Para onde o dinheiro volta
O retorno em cinco eixos raramente aparece como um ciclo mais rápido. Aparece como horas retiradas da frente e de trás do ciclo e como defeitos que param de acontecer.
Eliminação de configuração
Uma peça com quatro setups que se torna uma peça com um setup elimina três designs de fixação, três execuções de prova e três chances de carregar a peça de trabalho no sentido errado. Onde uma configuração custa de 45 a 90 minutos de tempo ocioso do fuso, esse item de linha sozinho geralmente é o responsável.
Ferramentas mais curtas e mais rígidas
Cavidades profundas em uma máquina de três eixos forçam ferramentas longas e a deflexão aumenta com o cubo do balanço. Inclinar a cabeça permite alcançar o mesmo recurso com uma ferramenta 30 a 40% mais curta, o que pode multiplicar a rigidez várias vezes. O resultado visível é um melhor acabamento superficial e maior vida útil da ferramenta; o resultado oculto é menos passes de semifinalização.
Um dado em vez de uma pilha deles
Três configurações, cada uma contribuindo com 0,02 mm de erro de localização, não fornecem 0,02 mm no geral; na pior das hipóteses, elas fornecem aproximadamente 0,06 mm e geralmente surgem como uma chamada de posição entre dois recursos usinados em configurações diferentes. Uma única fixação reduz essa pilha para uma contribuição. A rigidez na fonte é igualmente importante, e é por isso que o mesmo raciocínio está por trás centros de torneamento horizontais de alta rigidez .
Controle do eixo da ferramenta em superfícies contornadas
Com o eixo da ferramenta mantido próximo à superfície normal, uma fresa de ponta esférica continua trabalhando em torno de seu diâmetro efetivo em vez de arrastar a uma velocidade de corte próxima de zero na ponta da ferramenta. O passo lateral pode ser ligeiramente ampliado e o tempo de polimento manual diminui de uma forma que nunca aparece em uma estimativa CAM.
Os custos que raramente aparecem na cotação
O preço da máquina é o número menos surpreendente do projeto. O restante tende a chegar depois, em faturas e em horas.
- CAM e um pós-processador verificado. Um poste simultâneo de cinco eixos é específico da máquina e deve ser comprovado em sucata antes de tocar na peça do cliente. Orçamento para software de simulação como um requisito, não uma opção.
- Horário de programação. Um primeiro percurso simultâneo pode levar de três a dez vezes mais tempo para programar do que um trabalho equivalente de três eixos. Mantenha cerca de 80% da carga de trabalho em 3 2 e reserve caminhos simultâneos para recursos que realmente precisam deles.
- Habilidade do operador. Limites rotativos, singularidades, consciência de colisão e sondagem em processo não são absorvidos em uma semana, e uma queda de munhão é uma maneira cara de aprendê-los.
- Porta-ferramentas e folga. Suportes curtos e bem balanceados, mais deles no carregador e folga suficiente para manter a cabeça fora do aparelho em todos os ângulos.
- Edifício e serviços. Trabalho de fundação, gerenciamento de refrigeração e cavacos e uma temperatura ambiente estável se os codificadores rotativos mantiverem a precisão durante um turno completo.
- Manutenção e calibração. A folga rotativa, as verificações do encoder e a verificação da geometria fazem parte do plano anual desde o primeiro dia, e não após o primeiro lote fora da tolerância.
Um teste prático antes de se comprometer
Compare isso com três meses de cartões de trabalho, não com o folheto.
- Conte as peças que precisam de mais de duas orientações. Se esse grupo tiver menos de um quinto da sua carga de trabalho, 3 2 em uma máquina vertical existente já poderá cobri-lo.
- Liste as tolerâncias que você luta atualmente. Se o problema for uma chamada de localização entre recursos em faces diferentes, o cinco eixos corrige o problema. Se for uma tolerância de tamanho em uma única face, isso não acontece.
- Modele o retorno do investimento em horas de configuração e retrabalho, em vez de tempo de ciclo. A redução do tempo em uma máquina de cinco eixos geralmente não é melhor do que em uma máquina de três eixos, e citá-lo como um ganho de velocidade embeleza os números.
- Avalie honestamente a alternativa: configurações internas extras versus subcontratar a família para uma oficina de cinco eixos. Em volumes baixos, o subcontratado geralmente ganha e nenhum capital fica vinculado.
Se sua loja for construída em torno do torneamento
Nem todo problema de configuração precisa de uma fresadora de cinco eixos. Em peças do tipo eixo e do tipo mandril, o primeiro ganho real geralmente vem da conclusão de mais operações em uma fixação em um torno – a mesma lógica de eliminação de configuração, aplicada a uma orientação diferente do fuso.
O torneamento síncrono de três eixos, com eixo C, ferramenta motorizada e segundo fuso sincronizado, permite que um eixo seja usinado em ambas as extremidades contra um ponto de referência, com planos fresados e furos transversais finalizados no mesmo ciclo. Isso elimina a segunda operação, o segundo acessório e a segunda chance de perder a concentricidade.
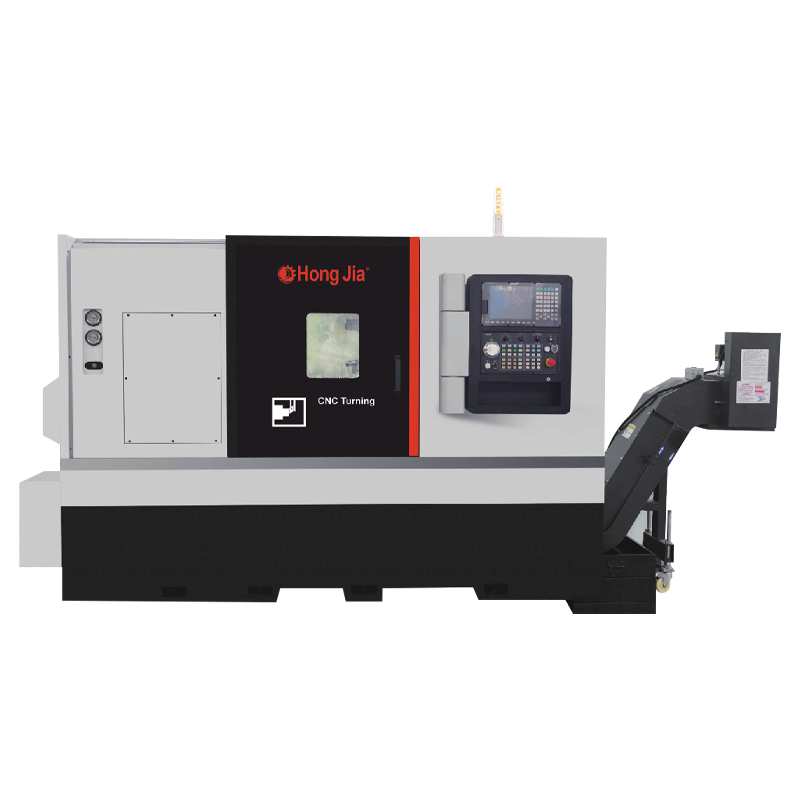
 Centro de torneamento horizontal síncrono de 3 eixos NC-106D-Y Um centro de torneamento síncrono de três eixos com torre acionada e eixo Y, adequado para completar torneamento, fresamento, furação e mandrilamento em eixos em menos configurações. Ver Produto →
Onde uma peça precisa de torneamento, furação e mandrilamento em um único golpe, um centro de torneamento com torre acionada e capacidade de mandrilamento comprime três operações em uma. A economia é idêntica ao trabalho com cinco eixos: a economia está nos acessórios e não na velocidade do fuso.
 Centro de torneamento horizontal de torneamento, furação e mandrilamento T36P Centro de torneamento horizontal para torneamento, furação e mandrilamento de peças complexas, com estrutura de alta rigidez e tanque de refrigeração extraível de 75 L. Ver Produto →
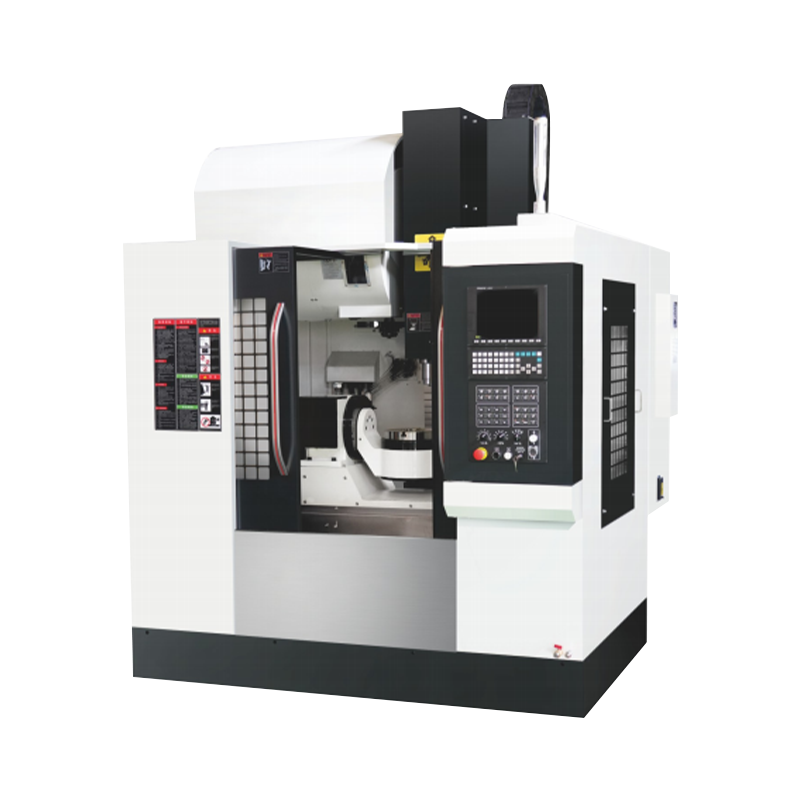
Para grandes trabalhos prismáticos, um centro de usinagem de coluna dupla fornece um envelope de trabalho que uma estrutura em C não pode e, com uma cabeça indexadora, cobre faces angulares em 3 2 sem pagar pelo controle simultâneo total.
 Centro de usinagem de coluna dupla para peças grandes Uma série de centros de usinagem de coluna dupla para peças grandes e pesadas, com base de ferro fundido de alta resistência, larguras de pórtico de até 1.400 mm e avanço rápido de até 20 m/min. Ver Produto →
O catálogo por trás deste site segue a mesma lógica: centros de torneamento horizontais, tornos verticais e centros de usinagem construídos para reduzir o número de vezes que uma peça é fixada; o histórico da empresa estabelece a base de produção por trás dele. Se uma família de peças realmente precisa de cinco eixos simultâneos, essa capacidade deve vir de uma máquina projetada para isso. O que um centro de torneamento ou um centro de usinagem 3 2 pode fazer é remover as configurações que nunca precisaram de cinco eixos.
Preparando o chão
A máquina chega muito antes de o processo estar estável. Esses itens decidem se o primeiro mês será produtivo ou doloroso.
- Fundação e nivelamento: siga os requisitos de carga e ancoragem e verifique novamente o nível após as primeiras semanas de corte.
- Estabilidade térmica: os codificadores rotativos e o crescimento do fuso respondem às oscilações de temperatura; um workshop que varia dez graus durante um turno mostrará isso nas partes.
- Dados de sondagem e ferramenta: a sondagem na máquina converte uma máquina de cinco eixos de um cortador rápido em uma máquina autocorretiva e é o seguro mais barato contra erros de fixação.
- Verificação: uma verificação do ballbar e um corte de teste em um artefato conhecido, incluindo deslocamentos do centro rotativo, antes de qualquer trabalho do cliente ser liberado.
- Testes a seco: provar cada novo programa em simulação, depois no ar com a porta fechada e depois em alumínio antes de chegar perto de uma entrega.
CNC de cinco eixos é uma ferramenta de eliminação de configuração com alto ticket de entrada. Compre-o quando a família de peças tiver ângulos compostos, características cruzadas ou uma pilha de tolerâncias que três configurações não conseguem suportar - e compre-o com o CAM, o pós-processador e o treinamento já orçados, porque são eles que convertem a contagem de eixos em peças enviadas. Se a resposta honesta for que dois ou três números de peça precisam de controle simultâneo enquanto o restante funciona perfeitamente em 3 2, subcontrate esses poucos e gaste o capital na capacidade que você carregará toda semana.
